
Placa de espuma de PVC– também conhecida como placa Celuka, placa Forex ou PVC expandido – está em toda parte. Publicidade, mobiliário, decoração de interiores, embalagens. É um material que chegou a quase todos os setores. Mas se a máquina que você compra pode realmente produzir placas estáveis e de alta qualidade de forma consistente, nunca é uma questão de como o equipamento é chamado. É uma questão de você saber como selecioná-lo, ajustá-lo e mantê-lo.
A extrusora recebe o pó e produz a folha. Em qualquer ponto deste processo, se algo estiver errado, o produto mostrará isso em alto e bom som.
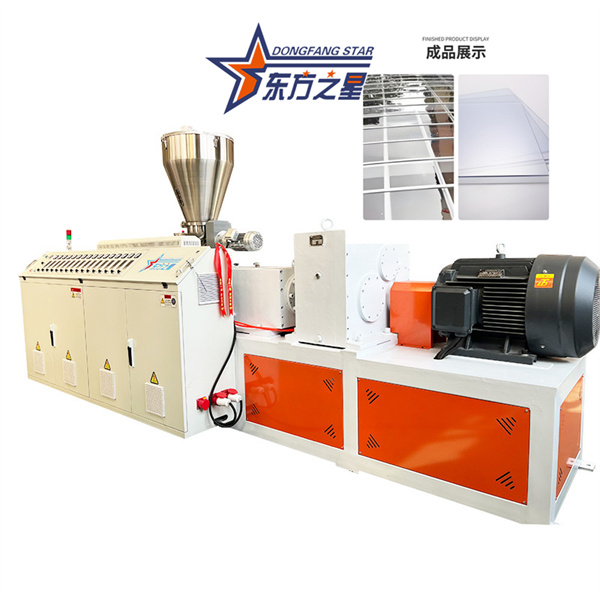
Uma linha de extrusão de placa de espuma de PVC é, em sua essência, uma extrusora cônica de rosca dupla emparelhada com uma linha completa a jusante. Por que parafuso duplo cônico? Porque o pó de PVC tem baixa estabilidade térmica. Uma extrusora de parafuso único gera muito calor de fricção – o pó começa a se degradar antes mesmo de derreter. O parafuso duplo cônico, por outro lado, evita o calor friccional excessivo durante a extrusão, evitando a decomposição do fundido. Ele oferece saída estável, boa mistura e excelente plastificação, tornando-o a escolha certa para a fabricação de produtos de PVC rígido.
Ao selecionar o equipamento, comece com a capacidade e as especificações do produto. A produção horária depende do modelo da extrusora. Em uma configuração típica, uma extrusora principal SJZ80/156 combinada com uma coextrusora SJZ65/132 produz 400–500 kg/hora, com larguras de placas de 1.220 mm a 2.050 mm e espessuras de 3 mm a 30 mm. Para placas mais grossas (20 mm e acima), você precisa de uma extrusora de maior torque. Quanto mais larga a placa, mais exigente se torna o design da matriz e a seção de calibração de resfriamento – isso não é algo que você possa falsificar com uma máquina genérica.
A linha a jusante é igualmente crítica. A extrusora é apenas o coração. A mesa de calibração, os racks de resfriamento, a unidade de transporte e a estação de corte determinam o nivelamento e a precisão dimensional da placa. Ao comprar equipamentos, gaste mais tempo avaliando a linha completa e menos tempo olhando as especificações principais da extrusora.
O problema de qualidade mais comum em placas de espuma de PVC é a fragilidade – placas que quebram facilmente. Mais de 90% dos problemas de quebra de placas não têm origem na formulação, mas sim na má plastificação.
A plastificação é o processo onde o pó de PVC é aquecido e cortado dentro do parafuso, fazendo com que as cadeias moleculares se abram e se emaranhem totalmente. Se a plastificação estiver incompleta, o interior da placa será como uma massa mal amassada – solta, sem resistência e com tendência a quebrar.
Para avaliar a plastificação, não confie na sensação ou na aparência. Observe a corrente principal do motor da extrusora.
Corrente muito baixa: Plástica insuficiente. O material é muito “escorregadio” e não formou uma fusão viscosa – não foi trabalhado adequadamente.Se a corrente estiver muito baixa, não se apresse em mudar a formulação. Aumente a temperatura das zonas 3 e 4 – as seções de plastificação e compressão – em 2–3°C. A viscosidade do fundido aumentará, a resistência do parafuso aumentará e a corrente aumentará. Depois de ajustar a temperatura, aguarde 15 a 20 minutos para que o sistema se estabilize, observe a mudança de corrente e faça o ajuste fino em pequenos passos até que a corrente se estabilize perto do valor alvo.
O controle de temperatura de extrusão de placa de espuma de PVC é notoriamente meticuloso. Se a temperatura for muito alta, o material formará espuma prematuramente dentro do cilindro, causando fratura por fusão e uma superfície áspera da placa. Se for muito baixo, a plastificação fica incompleta e a superfície da placa fica irregular.
O controle de temperatura de toda a linha geralmente segue três zonas:
| Zona | Localização | Princípio |
|---|---|---|
| Zona de aquecimento | Antes da porta de ventilação (seção de alimentação + seção de compressão) | Temperatura ligeiramente mais alta, rápida entrada de calor |
| Zona de temperatura constante | Após a porta de ventilação (seção de ventilação + seção de medição) | O calor de cisalhamento já é suficiente; é necessário controle de aquecimento e resfriamento |
| Zona de manutenção de temperatura | Cabeça de roscar, adaptador e corpo de matriz | Um pouco mais baixo que a seção de extrusão para manter a resistência do fundido |
Para extrusão de placas de PVC rígidas com baixa espuma, a pesquisa sugere um processo de referência: velocidade da rosca de 38 a 42 rpm, temperatura da matriz de 180 a 190°C, resultando em menor densidade da placa e melhor estrutura celular. Mas esta é apenas uma referência. A produção real deve ser ajustada com base no equipamento, na formulação e na espessura do produto.
A temperatura da matriz é particularmente problemática. Muito baixo, o derretimento perde elasticidade, fazendo com que a placa rasgue. Muito alto, a resistência ao derretimento cai, as bolhas se rompem e a superfície da placa desenvolve vazios.
A pressão de extrusão é a chave para uma formação de espuma bem-sucedida. Com pressão suficiente, as bolhas são finas e densas. Com pressão insuficiente, as bolhas são grandes e irregulares e a superfície da placa sofre. A corrente do motor principal e a pressão da cabeça de rosca são indicadores confiáveis de controle de temperatura: quando a plastificação é boa, tanto a corrente quanto a pressão são estáveis. Quando a plastificação é ruim, a pressão flutua e a corrente é instável.
A velocidade do parafuso também é importante. Velocidade mais alta significa maior produção, mas a temperatura do fundido aumenta rapidamente e o controle do processo se torna mais exigente. Contudo, a formação de espuma é mais uniforme e a qualidade da superfície é melhor. Uma velocidade muito baixa significa má plastificação, baixa eficiência e uma superfície áspera da placa. Além disso, o tempo de permanência do material no cilindro e na matriz deve ser monitorado: muito curto, o agente de expansão não se decompõe completamente, resultando em maior densidade da placa; muito tempo, e ocorre excesso de espuma, degradando as propriedades mecânicas.
Uma extrusora é construída para processar material. Mas se você não o mantiver, ele consumirá seus lucros.
Limpeza regular de resíduos: a resina de PVC deixada em parafusos, cilindros e matrizes endurece com o tempo, bloqueando caminhos de fluxo e desgastando componentes. Após o desligamento e o resfriamento, desmonte as peças relevantes e limpe-as usando o composto de purga recomendado pelo fabricante ou ferramentas macias. Ao limpar a rosca, reduza a velocidade principal para cerca de 5 rpm para minimizar o desgaste e use ar comprimido para soprar repetidamente pela porta de alimentação e pela porta de ventilação.
| Sintoma | Causa provável | Ação Corretiva |
|---|---|---|
| Placa quebradiça, quebra facilmente | Plástica deficiente; baixa corrente do motor | Aumentar as temperaturas da zona 3–4 em 2–3°C; espere 15–20 minutos |
| Superfície áspera da placa | Temperatura da matriz muito alta ou muito baixa; fratura por fusão | Ajuste a temperatura da matriz em pequenos incrementos (±2°C por vez) |
| Estrutura de bolha irregular | Pressão de extrusão insuficiente; flutuações de pressão | Verifique a temperatura da matriz; verifique o pacote de tela para bloqueio |
| Corrente flutuante do motor | Plasticização instável; alimentação inconsistente | Verifique a temperatura da seção de alimentação; verificar a consistência da alimentação do material |
| Variação da espessura da placa | Velocidade de transporte irregular; a lacuna labial não é uniforme | Ajuste a velocidade de transporte; verifique os parafusos de ajuste da borda da matriz |
| Vazamentos de água na seção de resfriamento | Selos desgastados; acessórios soltos | Substitua as vedações; aperte as conexões da linha de resfriamento |
A tecnologia de extrusão de placa de espuma de PVC está madura. A estrutura, os parafusos e os sistemas de controle de temperatura – todos os fabricantes os constroem. A diferença está em saber se, depois de receber o equipamento, você pode ajustar as quatro variáveis – temperatura, velocidade, pressão e formulação – para trabalharem juntas com base nas condições específicas do seu chão de fábrica.


